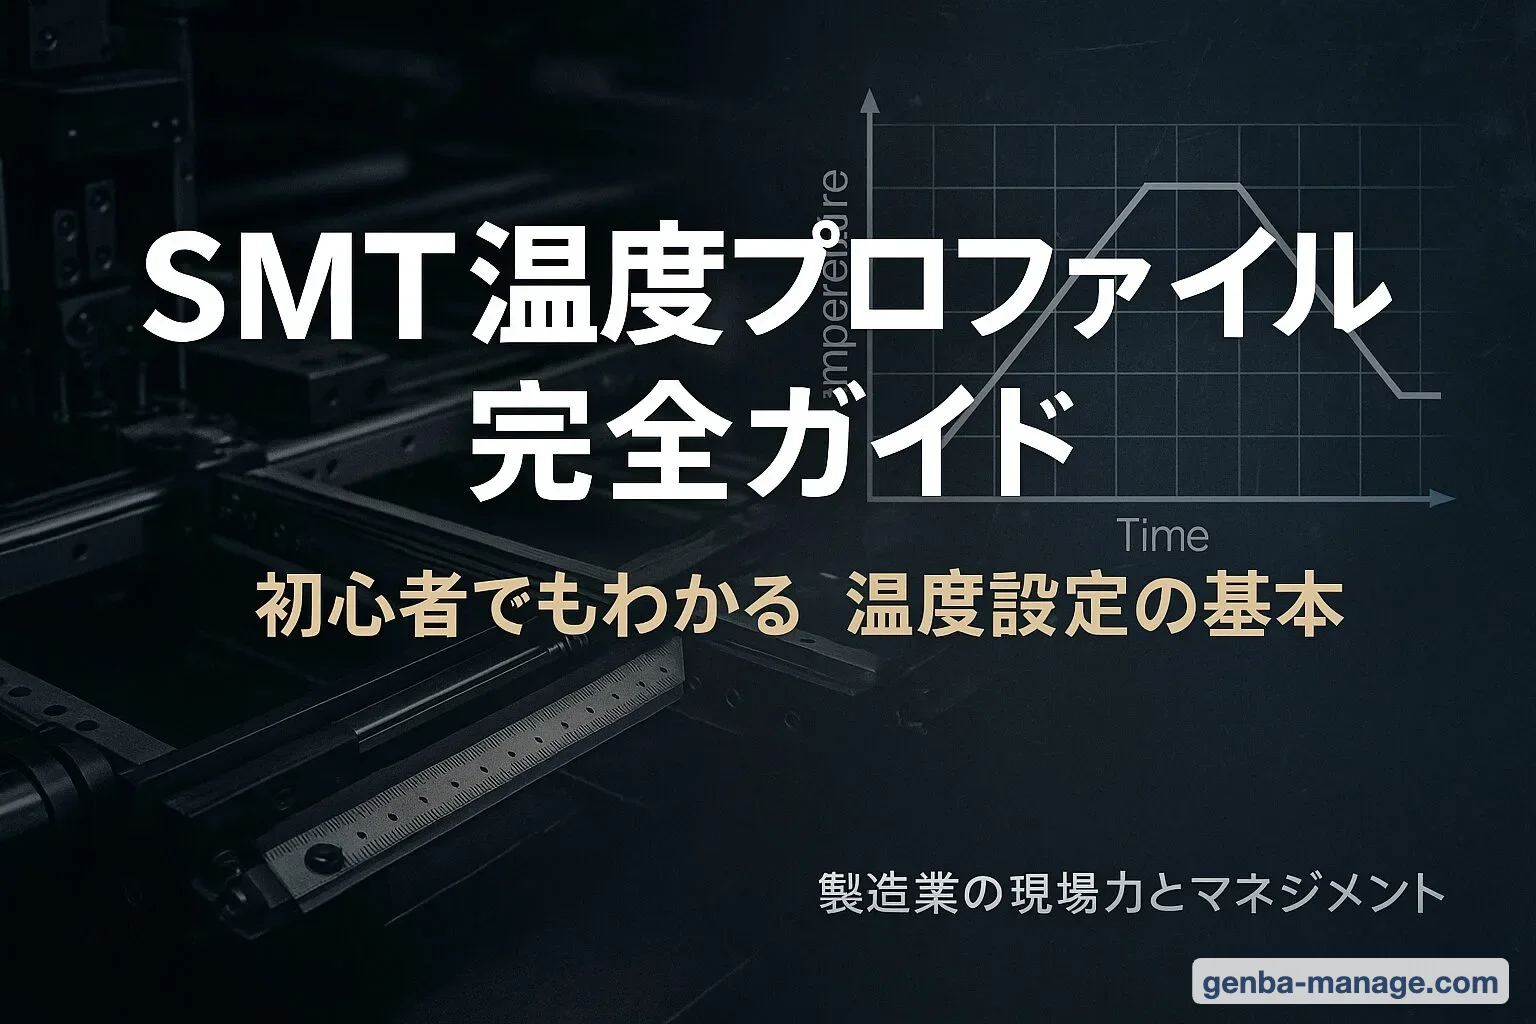
- 温度プロファイルとは、リフローで基板に「何度を・何秒」かけるかを、時間と温度のグラフにしたものです。
- 段階はプリヒート → 均熱(ソーク)→ 本加熱(ピーク)→ 冷却の4つです。
- 大事なのは炉の設定温度ではなく、基板の上で実際に測った温度です。
製造業35年。SMT(基板実装)の現場に8年、生産技術に通算20年いました。温度プロファイルは自分で熱電対を付けて測り、ピーク温度と220℃以上の時間の条件を自分で決めました。2000年ごろには、有鉛はんだから鉛フリーはんだへの切り替えを、若手として現場で経験しています。
この記事はリフロー(クリームはんだを炉で溶かす方法)の話です。フロー(はんだ槽・DIP槽)の温度は扱いません。挿入部品の工程は DIP部品の実装工程とプレスフィットにまとめています。
温度プロファイルとは|リフローの「熱のかけ方」を表すグラフ
温度プロファイルとは、基板・部品・はんだに与える熱を「温度 × 時間」で表したものです。どれくらいの温度に、どれくらいの時間さらすかを決める、熱のかけ方の設計図といえます。
目的は次の2つです。
- はんだをしっかり溶かして、電極とランド(基板側のはんだ付けする場所)に濡れ広がらせる
- 部品と基板に、ムリな熱の負担をかけない
リフローは、SMTの工程の「印刷 → 部品を載せる → 加熱 → 検査」のうち、加熱にあたります。工程の全体は SMT(表面実装)とは?工程の流れを図解で解説|印刷から検査まで全9ステップ にまとめています。
横軸は時間、縦軸は基板の上の温度
温度プロファイルのグラフは、横軸が時間(秒)、縦軸が温度(℃)です。
基板が炉に入ると、温度はゆっくり上がり、しばらく平らに近い区間が続いて、山の頂上(ピーク)を越え、下がっていきます。この線の形を見れば、「どこで・何度まで・何秒かけたか」が一目で分かります。
縦軸の温度は、炉の中の空気の温度ではありません。基板の上に付けた熱電対(温度を測るセンサー)が測った温度です。
炉の設定温度と、基板の温度は同じではない
炉の画面に出ている設定温度と、基板の上で測った温度は、同じにはなりません。私も、設定と実際の温度が違うと感じたことがあります。
基板の大きさ・厚さ、載っている部品、コンベアの速さで、同じ設定でも基板の温まり方は変わります。だから温度プロファイルは、炉の設定を見て決めるのではなく、基板を流して測って確かめるものです。
私が使っていた測定器は校正済みでした。なので、出た値は事実として扱っていました。もし明らかにおかしい値が出たら、まず熱電対が外れていないか、測定器が故障していないかを疑います。
温度プロファイルの4段階|それぞれの役割と目安
4つの段階には、それぞれ役割があります。
| 段階 | 役割 |
|---|---|
| プリヒート | ゆっくり温めて、急な熱の衝撃を防ぐ。クリームはんだの溶剤を飛ばす |
| 均熱(ソーク) | 基板の場所ごとの温度差をそろえる。フラックスを働かせる |
| 本加熱(ピーク) | はんだを溶かして、濡れ広がらせる |
| 冷却 | はんだを固めて、接合の強さと見た目を安定させる |
鉛フリーはんだ(SAC305など)でよく見かける目安は、次のとおりです。各社の公開資料にある範囲をまとめたものです。
| 項目 | 目安(各社の公開資料の範囲) |
|---|---|
| 昇温の速さ | 1〜3℃/秒 |
| 均熱(ソーク) | 150〜200℃前後で60〜120秒 |
| ピーク温度 | 235〜250℃前後 |
| 220℃以上の時間 | 40〜90秒前後 |
| 冷却の速さ | 6℃/秒以下(資料によっては4℃/秒以下) |
実際の条件は、使うはんだのメーカーの推奨と、部品メーカーの推奨が優先です。 この表は、その推奨を読むときの物差しとして使ってください。
SAC305が溶ける温度は約217〜220℃です(217℃で溶け始め、220℃前後で全部が液体になります)。217℃と220℃の違いは 鉛フリーはんだの融点は220℃|217℃で溶けきらない理由 にまとめています。
プリヒート:ゆっくり温めて熱の衝撃を防ぐ
プリヒートは、常温の基板を温め始める段階です。
ここで急に温度を上げると、部品や基板に熱の衝撃がかかります。クリームはんだの溶剤が一気に沸いて、はんだが飛び散る原因にもなります。だから昇温の速さ(1秒に何℃上がるか)に目安があります。
均熱(ソーク):基板の場所ごとの温度差をそろえる
基板の上では、場所によって温まり方が違います。
小さなチップ部品はすぐ温まります。一方、BGAや大きな部品、銅の面積が広いところは、なかなか温まりません。この同じ時刻での温度差をΔT(デルタティー)といいます。
均熱は、温度をしばらく横ばいに近づけて、温まりにくい所が追いつくのを待つ段階です。ここでΔTを小さくしておかないと、次のピークで、ある所は熱すぎ、別の所は溶け足りない、ということが起きます。
フラックス(はんだ付けを助ける薬剤)が金属の表面の汚れや酸化膜を取るのも、主にこの段階です。
本加熱(ピーク):はんだを溶かし、220℃以上の時間を守る
本加熱は、はんだを溶かす段階です。目安の表で誤解されやすい所の一つが「220℃以上の時間」です。
220℃以上の時間は、ピーク温度にいる時間ではありません。 グラフが220℃を超えてから、また220℃を下回るまでの一続きの時間です。この間、はんだは液体になっています。資料によっては、217℃以上で数えているものもあります。
220℃を超えた瞬間に、接合が終わるわけではありません。溶けたはんだが電極とランドに広がり、金属どうしがつながるまでには時間が要ります。だから、この時間には下限があります。
一方で、ピーク温度や220℃以上の時間には上限もあります。主な理由は、載っている部品と基板が、熱に耐えられなくなることです。
SAC305の性質や、合金の側から見た注意点は SAC305とは?融点217℃|有鉛から切り替えた現場で困った4つ にまとめています。
冷却:固め方で接合の強さと見た目が変わる
冷却は、溶けたはんだを固める段階です。
冷え方がゆっくりすぎると、はんだの中の組織が粗くなりやすく、接合の強さや見た目に影響します。逆に急に冷やしすぎると、部品や基板に熱の負担がかかります。なので、冷却の速さにも目安があります。
温度プロファイルの測り方|熱電対を付ける場所と測る頻度
温度プロファイルは、熱電対を付けた基板を、実際の生産と同じように炉に流して測ります。 私もこの方法で、自分で測っていました。
熱電対は、基板全体を押さえつつ、熱に弱い部品・重要部品・大型部品に付ける
熱電対をどこに付けるかで、測れることが変わります。
私は、基板の上の全体を押さえながら、熱に弱い部品・重要な部品・大型の部品などに付けていました。
一般には、それぞれ次のような理由で選びます。
- 基板の全体:基板の端と中央など、温まり方が違う場所の差(ΔT)を見るため
- 熱に弱い部品:耐熱温度を超えていないかを見るため
- 重要な部品:不良が出ると困る部品の条件を確かめるため
- 大型の部品:温まりにくく、溶け足りない側になりやすいため
BGA(部品の裏にはんだボールが並んだ部品)は、はんだ付けする所が外から見えないので、温度を確かめておきたい部品の一つです。手作業でBGAを温めてはんだ付けするやり方は 電子工作でもできる|ホットエアーでBGAをはんだ付けする方法 に書いています。
熱電対が外れると、測り直しで時間を取られる
測定でいちばん困ったのは、熱電対が外れることです。外れると正しい値が取れないので、付け直して測り直すことになり、時間がかかりました。
熱電対の先は、測りたい部品のはんだ付けする所(ランドや電極)に当てて、高温用のはんだや耐熱テープ、耐熱の接着剤などで固定するのが一般的です。炉の中を通っても外れないように付けることが、測り直しを減らす近道になります。
測定器と、測る専用の基板(プロファイル基板)
測定には、熱電対をつないだ記録装置(データロガー)を使うのが一般的です。記録装置は熱に耐えるケースに入れて、基板と一緒に炉を通します。
熱電対を付ける基板は、生産品と同じ基板に部品を載せた「測る専用の基板(プロファイル基板)」を用意することが多いです。部品が載っていない基板では、実際の温まり方と変わってしまうためです。
もう一つ手間がかかるのが、測定器の校正です。測定器は校正が要り、校正に出している間は測れない空白の時間ができます。校正の時期を、生産の予定とあわせて先に決めておくと、困る場面を減らせます。
測り直すのは、炉の保守のあと・定期的に・不良が出たとき
私が測り直していたのは、次の3つのときです。
- 炉の保守のあと
- 定期的に
- 不良が出たとき
保守のあとは、炉の状態が変わっている可能性があります。定期的に測るのは、少しずつのずれに気づくためです。不良が出たときは、温度が原因なのか、ほかが原因なのかを切り分けるために測ります。
測ったグラフの見方|私が見ていたのはΔT・最高温度・部品の耐熱・上がり方と下がり方
測ったグラフで、私が主に見ていたのは次の4つです。
| 見る所 | 確かめること |
|---|---|
| ΔT(温度差) | 熱電対ごとの線が、どれくらい離れているか |
| 最高温度(MAX) | いちばん熱くなった所が、上限を超えていないか |
| 部品の耐熱温度 | 熱に弱い部品の線が、その部品の耐熱温度を超えていないか |
| 温度の上昇と下降 | 上がり方・下がり方が急すぎないか |
1本の線だけを見ても、温度プロファイルは判断できません。いちばん熱い所と、いちばん温まりにくい所の両方が、条件の中に入っているかを見ます。
昇温の速さは、どこから数え始めるかで値が変わります。たとえば室温を25℃とするか30℃とするかでも変わるので、はんだや部品の資料が、どこを起点にしているかを確かめてから比べてください。
温度プロファイルの決め方|はんだの推奨→部品の耐熱→実測→微調整
温度プロファイルは、次の順番で決めていきます。
- はんだの推奨を確かめる:使うクリームはんだのメーカーが出している推奨プロファイルを見ます(【保存版】クリームはんだメーカー国内一覧と用途別選定ガイド)
- 部品の耐熱を確かめる:載せる部品のうち、熱に弱いものの耐熱温度・推奨条件を見ます。上限は、いちばん弱い部品で決まります
- 実測する:熱電対を付けた基板を流して、実際の温度を測ります
- 微調整する:ΔT・最高温度・部品の耐熱・上がり方と下がり方を見て、炉の設定やコンベアの速さを直し、また測ります
部品の耐熱について調べると、J-STD-020という規格がよく出てきます。これは部品がどこまで熱に耐えられるかを分ける規格で、はんだの推奨条件ではありません。部品が耐えるべきピーク温度は、部品の厚さや大きさによって245〜260℃などに分かれています。
私が決めたラインの条件は「ピーク245℃以内・220℃以上30秒以上」
私が自分で決めたラインの条件は、ピーク温度245℃以内・220℃以上の時間30秒以上でした。250℃まで上げる前提では組めない部品があったためです。
なお、一般の資料では、220℃以上の時間は40〜90秒前後としているものが多いです。私の条件は、そのラインの部品とはんだに合わせて決めたものなので、一般の目安としてそのまま使わないでください。
この条件だと、実際に使える帯は220℃から245℃までの25℃しかありません。そのわずかな幅に、30秒以上とどまらせることになります。
温度プロファイルの調整が難しいのは、この帯を、基板の端から端まで、大きい部品でも小さい部品でも成立させないといけないからです。温まる速さが違うので、片方に合わせると、もう片方が外れます。
ソーク型とランプ・トゥ・スパイク型の選び方
温度プロファイルの形には、大きく2つあります。
- ソーク型(台形・RSS):途中に平らに近い区間(均熱)を作ってから、ピークまで上げる形
- ランプ・トゥ・スパイク型(直線で上げる・RTS):平らな区間を作らず、ほぼ直線でピークまで上げる形
私はどちらの形も使います。一般には、基板の中の温まり方の差(ΔT)が大きいかで選びます。
- 大きな部品と小さな部品が混ざっている、基板が大きい・厚いなど、ΔTが大きくなりそうなとき → ソーク型で温度差をそろえる
- 部品の大きさがそろっていて、基板全体が同じように温まるとき → ランプ・トゥ・スパイク型でもよい
- クリームはんだのメーカーが推奨の形を出しているとき → まずその形から始める
- 迷ったとき → 両方の形で測って、ΔTと最高温度を比べてから決める
鉛フリーへの切り替えで、私の職場はプロファイル基準を厳しくした
2000年ごろ、私はSMTの現場で働く20代の若手(一般職)でした。そのころ、有鉛の共晶はんだから鉛フリーはんだへの切り替えがありました。
鉛フリーは、有鉛より溶ける温度が高くなります。そのぶん、耐熱温度の低い部品への負担や、場所ごとの温度差(ΔT)が問題になりました。
職場では、温度プロファイルの基準を変えて厳しくすると決まりました。外観検査の基準の改定や、リフロー炉の買い替えも決まりました。私は若手として、決まったことを現場で一つずつ形にしていきました。
切り替えで困ったことは SAC305とは?融点217℃|有鉛から切り替えた現場で困った4つ に、外観検査については はんだ付けの虚報を解決!3D AOIとAIで変わる品質管理 に書いています。
プロファイルを直しても治らない不良もある
はんだ不良が出たとき、温度プロファイルは疑う場所の一つです。ただ、プロファイルを直しても治らない不良もあります。
たとえば、次のようなものです。
- 印刷:クリームはんだの量が多い・少ない、位置がずれている(クリームはんだ印刷|地味だが品質を決める「基板実装工程の心臓部」/電子工作必見!クリームはんだ使い方の秘密)。クリームはんだの保管のしかたは クリームはんだの選び方完全ガイド|種類・保管・品質安定のコツ にまとめています
- メタルマスク:開口の大きさや形が合っていない
- 部品の吸湿:部品が湿気を吸ったまま加熱されている(下のMSL)
昇温が速すぎることも、はんだブリッジ(隣どうしのはんだがつながる不良)の原因の一つに挙げられます。切り分けの手順は はんだブリッジとは?手はんだ・リフロー・フロー別の原因と対策にまとめています。
不良の種類ごとの原因は SMTはんだ不良の原因と対策一覧 を見てください。
部品の吸湿はMSLで管理する
MSL(Moisture Sensitivity Level:吸湿感度レベル)は、部品が湿気にどれくらい弱いかの等級です。袋を開けてから、リフローにかけるまでに使ってよい時間(フロアライフ)が決まっています。このMSLの分け方は先ほどのJ-STD-020で、等級ごとの扱い方(フロアライフなど)はJ-STD-033という規格で決められています。
フロアライフは、袋を開けたあと、30℃・湿度60%以下の環境に置ける時間です(MSL1だけは30℃・湿度85%以下で無制限)。
| MSL | フロアライフ(目安) |
|---|---|
| 1 | 無制限(30℃・湿度85%以下) |
| 2 | 約1年 |
| 2a | 約4週間 |
| 3 | 約168時間 |
| 4 | 約72時間 |
| 5 | 約48時間 |
| 5a | 約24時間 |
| 6 | 使う前にベーキングが要る(ラベルに書かれた時間内にリフロー) |
- 袋を開けた日時を、部品に貼って見えるようにする
- フロアライフを超えたら、部品メーカーの条件でベーキング(乾燥)してから使う
- 開けてからリフローまでの待ち時間も、フロアライフに含めて数える
MSLは部品の湿気の管理です。基板の湿気の管理(基板のベーキング)とは別の話です。
よくある質問
Q. 温度プロファイルとは何ですか?
リフローで基板に「何度を・何秒」かけるかを、時間と温度のグラフにしたものです。炉の設定ではなく、基板の上で測った温度で表します。
Q. ピーク温度は何度にすればいいですか?
各社の公開資料では235〜250℃前後が多いです。ただし上限は、載っている部品のうち、いちばん熱に弱い部品で決まります。はんだと部品のメーカーの推奨を先に確かめてください(決め方はこちら)。
Q. 熱電対は何か所に付ければいいですか?
決まった数はありません。私は、基板の上の全体を押さえながら、熱に弱い部品・重要な部品・大型の部品などに付けていました。いちばん熱くなる所と、いちばん温まりにくい所の両方を測れるように選びます。
Q. 共晶はんだと鉛フリーはんだで、温度プロファイルは何が違いますか?
鉛フリー(SAC305)は約217〜220℃で溶け、有鉛の共晶はんだより溶ける温度が高くなります。そのぶんピーク温度も上がり、部品の耐熱との間の余裕が小さくなります。合金の違いは SAC305とは?融点217℃|有鉛から切り替えた現場で困った4つ にまとめています。
Q. 温度プロファイルが正しいのに、不良が出るのはなぜですか?
印刷・メタルマスク・部品の吸湿など、温度以外に原因があることがあります。プロファイルを直しても治らない不良から順に確かめてください。
まとめ|測って、見て、記録する
- 温度プロファイルは、基板に「何度を・何秒」かけるかを表すグラフ
- 4段階(プリヒート・均熱・ピーク・冷却)にはそれぞれ役割がある。目安より、はんだと部品のメーカーの推奨が優先
- 炉の設定温度ではなく、熱電対で基板の上を測る。炉の保守のあと・定期的に・不良が出たときに測り直す
- グラフは、ΔT・最高温度・部品の耐熱・上がり方と下がり方を見る
測った結果は、日付と基板の名前をつけて残しておくと、次に測ったときに比べられます。温度プロファイルは、一度決めて終わりではなく、測って確かめ続けるものです。
関連記事


まず全体
材料を知る
さらに詳しく:クリームはんだの選び方/フラックスの工程別使い分け/SAC305とは?/低温はんだとは?
工程と設備(流れの順)
- 印刷:クリームはんだ印刷
- 印刷:メタルマスクの選定と設計
- 印刷の検査:SPIの測定原理
- 部品を載せる:実装機の欠品・ずれ・浮きの切り分け方
- 加熱:温度プロファイルとMSL管理
- 外観の検査:3D AOIとAIで変わる品質管理
さらに詳しく:メタルマスク開口の自社修正/はんだ印刷のスキージ/基板クリーナー/チップマウンターの選び方
不良を減らす
さらに詳しく:海外ベアボード切替で増えたはんだ不良
挿入部品(DIP)の工程はこちら:DIP部品の実装工程とプレスフィット
不良を数字で見るなら:QC検定3級の計算問題(Cpk・管理図)


コメント